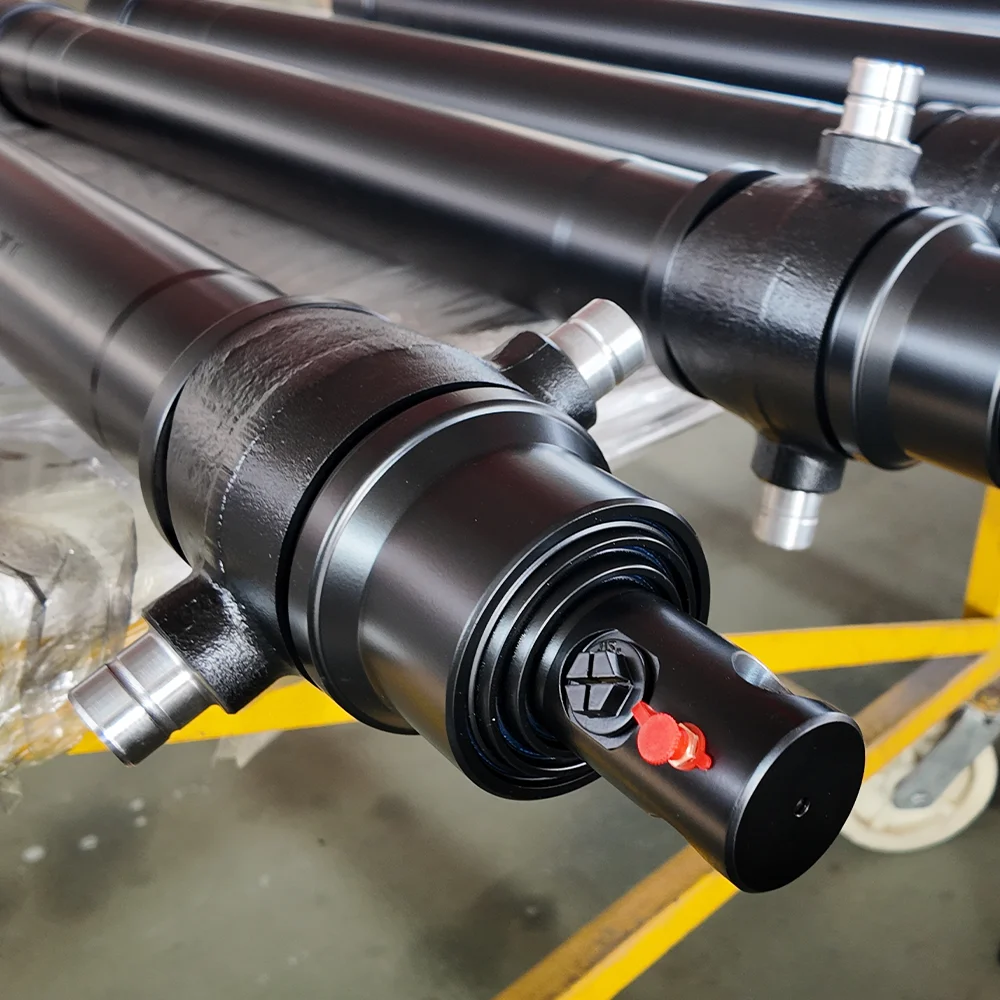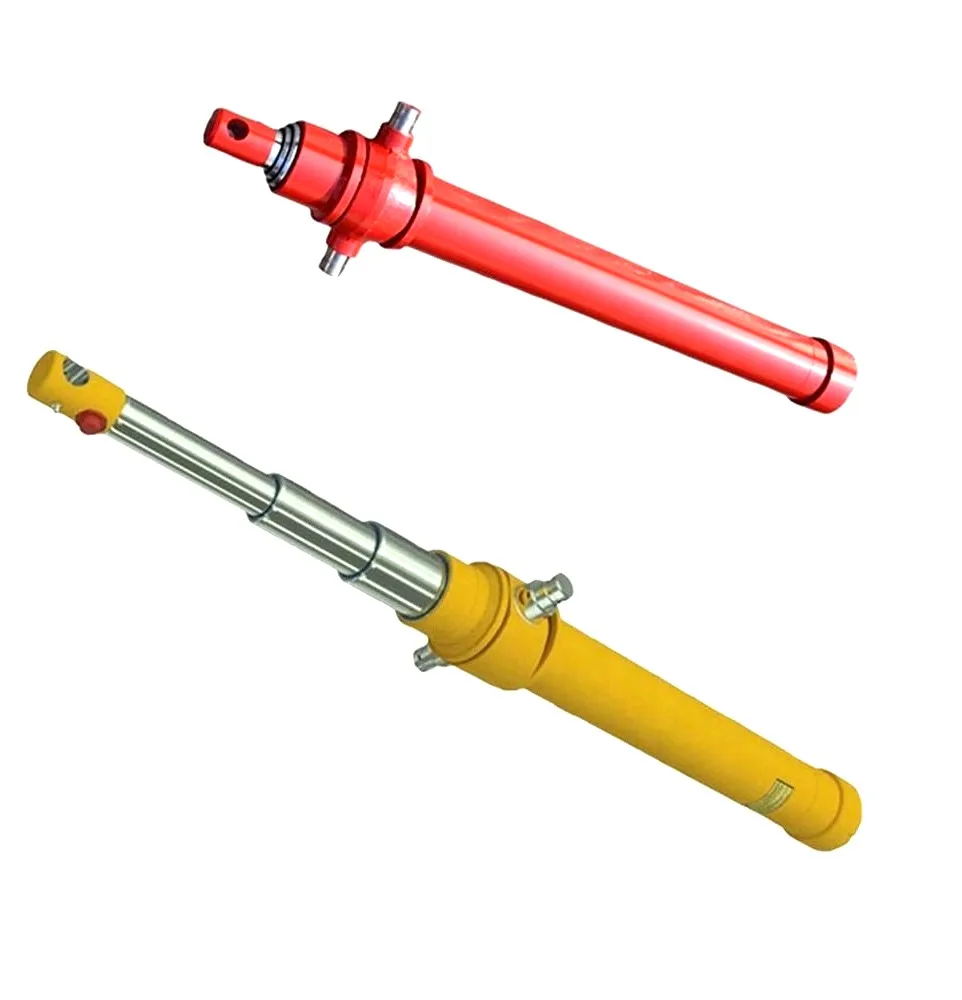
Kdyžhydraulické válceselžou, polní technici se instinktivně podívají dovnitř hlavně – kontrolují těsnění pístu, chrom tyče a stírací kroužky. Přesto u mobilních strojů pro těžké zatížení, jako jsou rypadla, důlní lopaty, pěchy odpadu a kloubové kolové nakladače, je až 40 % neplánovaných výměn válců způsobeno katastrofálním mechanickým selháním v upevňovacích otočných bodech: oko táhla, základní vidlice nebo vývrty otočného čepu.
Zamrzlý, zadřený nebo oválný otočný čep blokuje kloubové spoje, vyvolává silné boční ohybové momenty přes pístnici a urychluje únik ucpávky hlavy. Tato technická příručka podrobně popisuje základní mechaniku opotřebení kolíkových oček, forenzní diagnostiku pro odlišení oděru od třecí koroze a metalurgická měřítka pro výběr odolných pouzder a čepů z tvrzené slitiny.
| Režim selhání | Fyzická kořenová příčina | Vizuální/zvukový podpis |
|---|---|---|
| Lepidlo Galling | Mikrosvařování kov na kov z mezní ztráty mazání při extrémním kontaktním tlaku | Hluboké podélné rýhy na čepu; vysoké skřípění během artikulace; zachycený špendlík |
| Třecí koroze | Mikrooscilace (<100 um) narušující ochranný oxidový film při silných vibracích | Jemný červenohnědý (kakaový) prášek nebo černý kal stékající z očka špendlíku; důlkové kontaktní plošky |
| Ovalizace otvoru (prodloužení oka) | Špičkové pulzující rázové zatížení přesahující mez kluzu základní oceli po miliony cyklů | Průměr otvoru oka se roztáhne o >0,5 mm; nadměrné mechanické drnčení při zvratech |
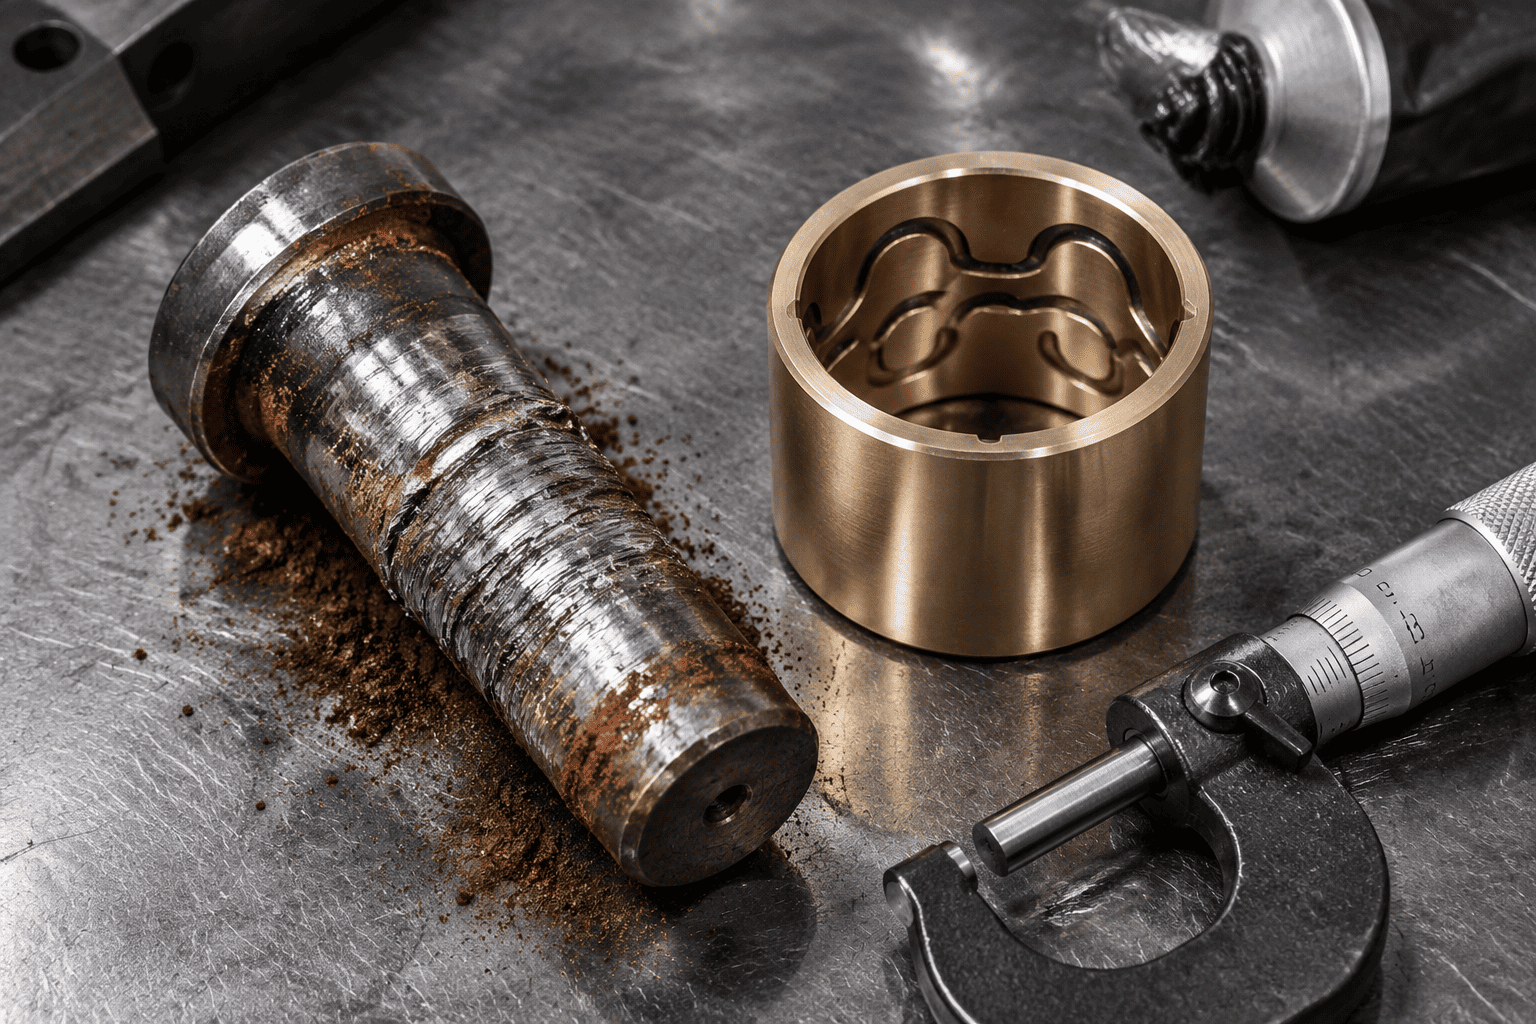
Když lopatu bagruhydraulický válecprorazí hustou hlínou nebo horninou, kontaktní tlaky přes čep a pouzdro snadno překročí 80 až 100 MPa (11 600 až 14 500 psi). Pokud dojde k porušení mazacího filmu, mikroskopické nerovnosti povrchu ocelového čepu a oka ocelové tyče se přímo dotýkají. Tření okamžitě vytváří lokalizované teplo přesahující 800 °C, což způsobuje tvorbu mikrosvarů a odtrhávání kousků základního kovu. Během několika hodin se čep pevně zasekne uvnitř vidlice.
U vysokofrekvenčních vibračních zařízení, jako jsou silniční sběrače a hydraulická kladiva, podléhá otočný čep při nepřetržitém zatížení drobnými úhlovými mikropohyby (méně než 50 mikronů). Toto mikrotření setře mastnotu a rozdrtí mikroskopické ocelové částice. Jak tyto čerstvě nastříhané ocelové částice oxidují na vzduchu, tvoří tvrdý oxid železa (Fe₂O₃), čímž vzniká abrazivní červená leštící barva, která brousí nadměrnou velikost hrotu.
U jednodílných kovaných tyčových oček a svařovaných základových desek kontinuální směrové zatloukání způsobí, že se kulatý vývrt čepu trvale poddá do podlouhlé elipsy. Jakmile vůle překročí 0,8 mm (0,030"), dynamická rázová zatížení exponenciálně zesílí, případně iniciují únavové trhliny na 3. a 9. hodině v koutcích oka s koncentrací napětí.
Výběr správné architektury pouzdra je rozdíl mezi 1 000 hodinami a 10 000 hodinami bezproblémové životnosti čepu:
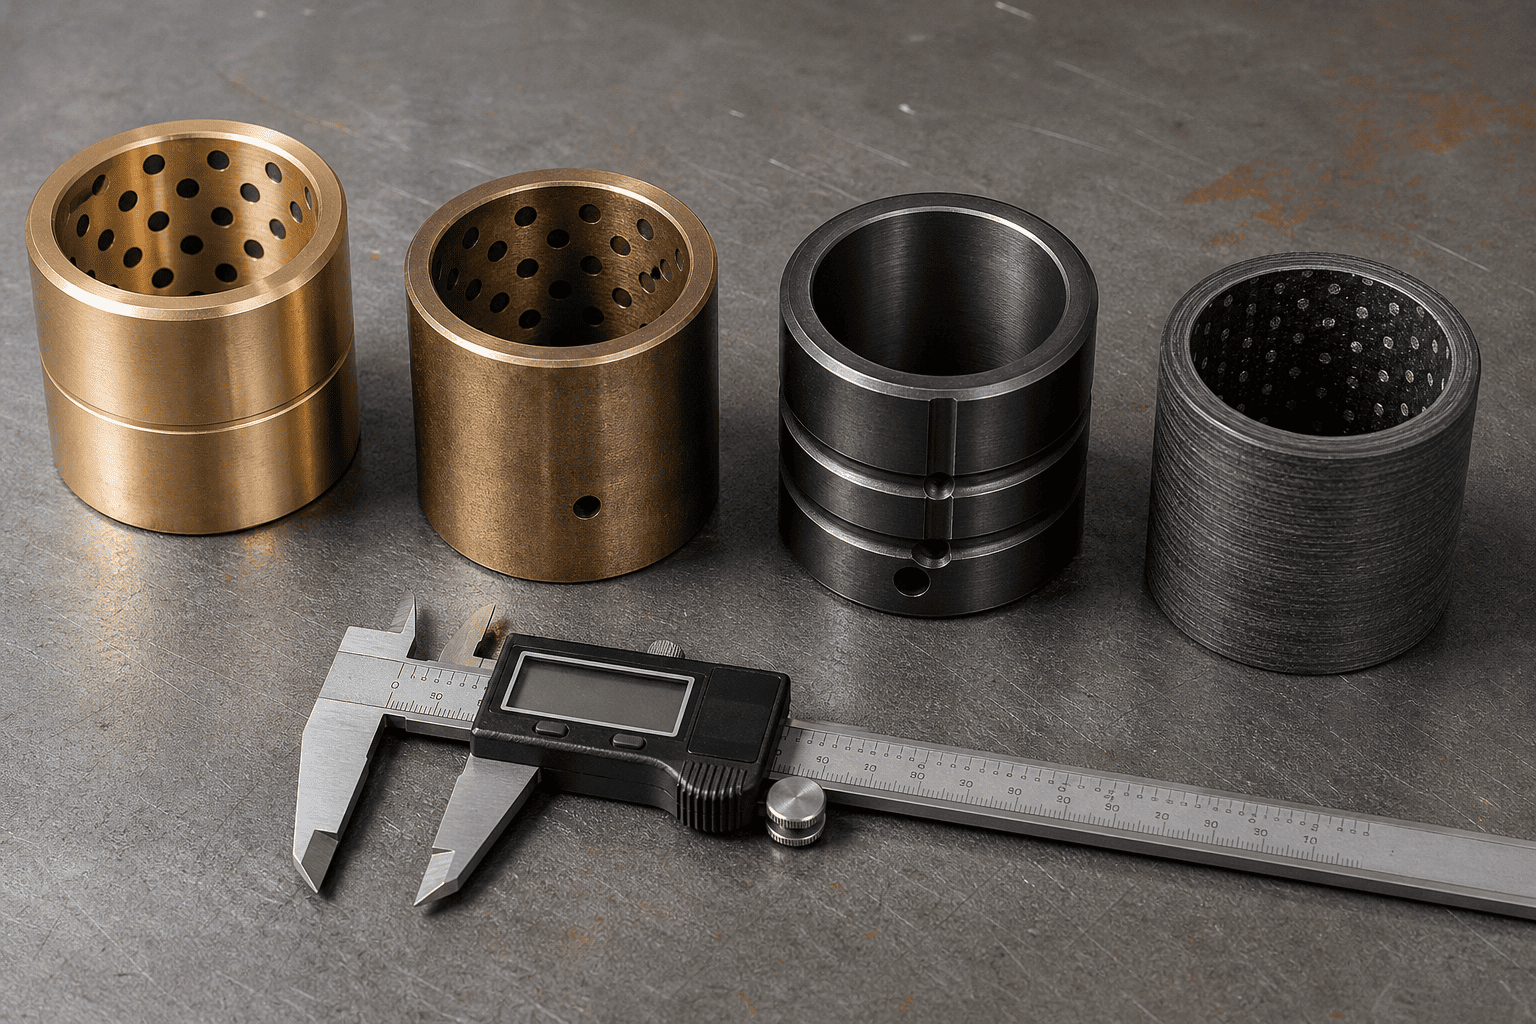
| Třída materiálu pouzdra | Maximální dynamické zatížení | Potřeba mazání | Nejlepší provozní scéna |
|---|---|---|---|
| Vysoce olovnatý bronz (SAE 660 / C93200) | 35 – 45 MPa (střední) | Požadováno každodenní mazání | Lehký průmysl a všeobecné zemědělství |
| Manganový bronz (C86300 s vysokou pevností v tahu) | 70 – 90 MPa (Heavy-Duty) | Je vyžadováno pravidelné mazání | Náročné spojení lopaty pro zemní a těžební práce |
| Cementovaná ocel (8620 Carburized 60HRC) | 120 – 150 MPa (extrémní šok) | Mazání + vysokotlaká Moly | Pakry na odpadky, střižné čelisti, těžké drtiče |
| PTFE vláknitý kompozit (Duralon) | 100 – 140 MPa (nulové mazání) | Samomazné 100% BEZ TUKU | Podmořské, potravinářské a nepřístupné čepy |
Nikdy neinstalujte nekalený komerční čep z uhlíkové oceli 1045 do těžké vidlice válce. Standard 1045 má povrchovou tvrdost pouze 18 až 22 HRC; během týdnů se zdeformuje a zadří se proti manganovému bronzu nebo pouzdru z tvrzené oceli.
Základní materiál jádra: 4140 chrom-molybden nebo nikl-chromová legovaná ocel 8620, kalená a temperovaná pro houževnatost jádra (28–32 HRC), aby absorbovala extrémní ohybové rázy bez praskání.
Povrchové cementování: Indukčně kalené nebo hluboce nauhličované na 58 až 62 HRC do minimální hloubky 1,5 mm (0,060").
Povrchová úprava: Přesné broušení a leštění na Ra ≤ 0,2 μm (8 mikropalců). . V korozivním prostředí na moři, v prostředí s rozmrazovacími solemi nebo chemickými hnojivy specifikujte na tvrzené pouzdro 25mikronové tvrdé chromování nebo tekutý nitridační nátěr QPQ.
Zažíváte neustálé odírání špendlíků, chrastění otočných kloubů nebo praskání vidlicového ucha ve svém vozovém parku?
Kontaktujte specializovanou inženýrskou skupinu HCIC. Vyrábíme vysoce odolné válce na zakázku vybavené manganovým bronzem, cementovanou slitinou nebo samomaznými kompozitními pouzdry, spárované s certifikovanými 58–62 HRC indukčně kalenými kolíky navrženými pro spolehlivost bez prostojů.