Když mají technici v terénu podezření na selhání vnitřního těsnění pístu, standardní dílenský test spočívá v tom, že se válec při plném zdvihu vysune na dno, natlakuje port a prohlédne protilehlý port, zda nevytéká olej. V balonových lahvích tento test trvale poskytuje falešně negativní výsledky:
| Pozice | Vzdálenost | Měření vrtání | Poznámka |
|---|---|---|---|
| Základní kryt | 0 mm | 100,02 mm | Nominální Spec |
| Střední tah | 500 mm | 100,48 mm | +0,46 mm zóna bobtnání |
| Hlavová žláza | 1000 mm | 100,03 mm | Nominální Spec |
Protožehydraulický válechlaveň je konstrukčně vyztužena na obou koncích těžkým ocelovým základním výkovkem a závitovým ucpávkovým uzávěrem hlavy, trvale obruč poskytující koncentráty téměř výhradně v nepodepřené střední části hlavně.
1. Hroty inerciálního kinetického nárazu:Lopata rypadla narážející do žuly při plné rychlosti otáčení způsobí okamžité zpomalení tlakové špičky, která prudce překročí meze praskliny hlavního pojistného ventilu systému, než se kuželka ventilu může fyzicky otevřít.
2. Dekompresní rázové vlny:U vysokotonážních hydraulických lisů a zhutňovacích válců uvolňuje rychlé řazení ventilů akustické dekompresní vlny kapaliny, které narážejí na vnitřní vnitřní průměr trubky.
3. Nestandardní metalurgie trubek:Použití standardních komerčních trubek z uhlíkové oceli tažených za studena s nízkou mezí kluzu (pod 350 MPa) namísto vysokopevnostní legované oceli (výtěžnost nad 520 MPa).
4. Nadměrný povolený limit na honování trubek: Přílišné honování již opotřebované trubky válce za účelem odstranění hlubokých rýh snižuje zbývající tloušťku stěny trubky pod minimální technické bezpečnostní limity.
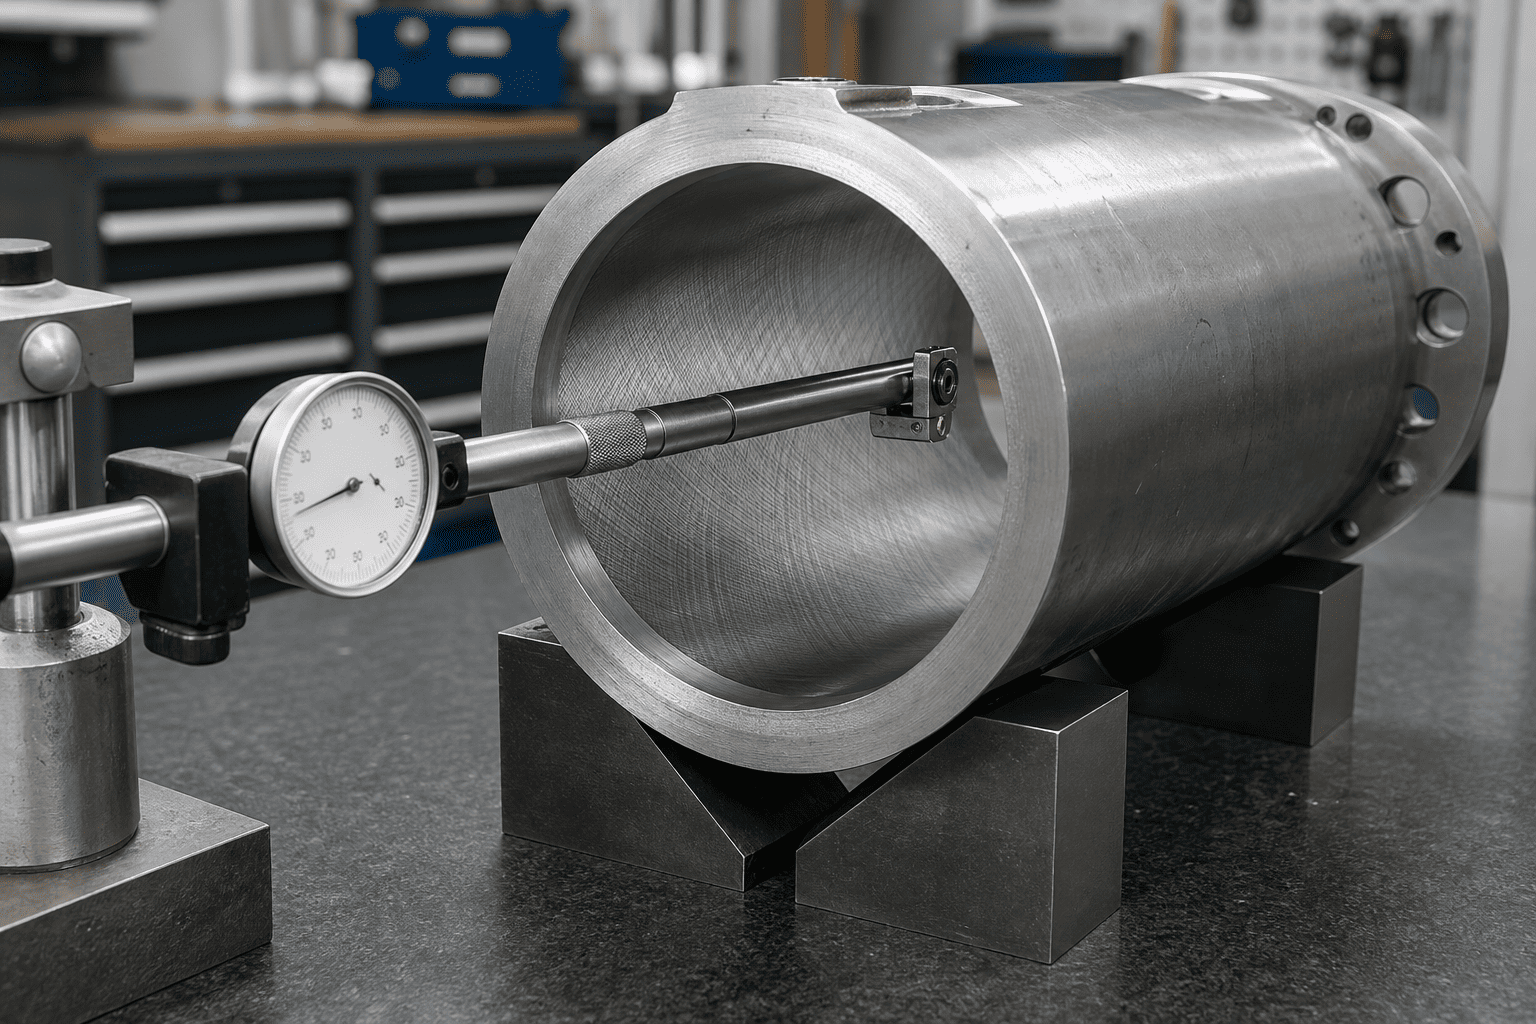
Aby bylo možné přesvědčivě diagnostikovat vyfukování hlavně během bourání v dílně, musí mechanici zmapovat geometrii vnitřního vývrtu ve více intervalech zdvihu, spíše než měřit pouze snadno přístupné konce trubek:
| Pozice | Vzdálenost | Měření vrtání | Poznámka |
|---|---|---|---|
| Základní kryt | 0 mm | 100,02 mm | Nominální Spec |
| Střední tah | 500 mm | 100,48 mm | +0,46 mm zóna bobtnání |
| Hlavová žláza | 1000 mm | 100,03 mm | Nominální Spec |
Prevence vyfukování hlavně v hydraulických obvodech s vysokým rázem vyžaduje modernizaci ze standardních uhlíkových trubek DOM na vysoce pevné bezešvé legované oceli:
| Stupeň potrubí | Klasifikace materiálu | Minimální mez kluzu | Odolnost proti špičkám nárazů |
|---|---|---|---|
| AISI 1020/1026 | Standardní uhlík tažený za studena | 290 – 340 MPa | Špatný (náchylný k nafouknutí pod 4 000 psi hroty) |
| St52-3 / E355 | Mikrolegovaná konstrukční ocel | 450 – 520 MPa | Střední (standardní mobilní průmyslový benchmark) |
| 27SiMn / 30CrMo | Kalená a temperovaná legovaná ocel | 620 – 780 MPa | Vynikající (odolává dynamickým těžebním šokům 8000+ psi) |
| 4140 Chrome-Moly | Vysoce tvrdá legovaná ocel | 850 – 950 MPa | Extrémní zatížení (bourací příslušenství a kovářské lisy) |
Kromě výběru slitiny s vysokou výtěžností vyžadují směrnice pro náročné inženýrství specifikaci poměrů tlustých stěn, kde je vnější průměr trubky alespoň 1,25 až 1,35násobek jmenovitého průměru otvoru v mobilním zařízení s vysokým nárazem.
Vypořádáváte se s nevysvětlitelnými ztrátami vylamovací síly ve středním zdvihu nebo nafouknutím hlavně u zařízení pro těžké zatížení?
Poraďte se se specializovaným týmem inženýrů hydraulického designu HCIC. Dodáváme silnostěnné sestavy válců ze slitiny s vysokou výtěžností konstruované s certifikovanými bezešvými trubkami 27SiMn/4140, přesnými broušenými a leštěnými otvory a komplexním ověřením CAD pro vysoce namáhané mobilní a průmyslové stroje po celém světě.