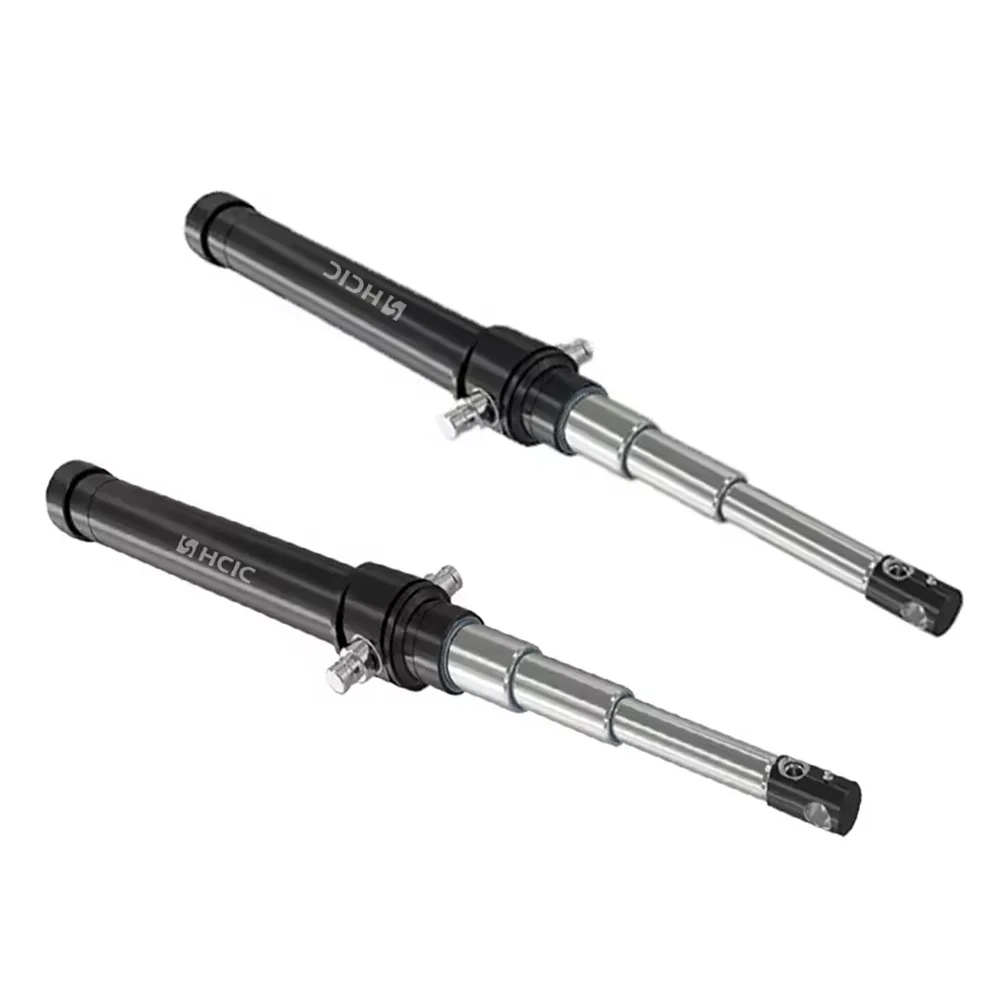
HCIC přední světový výrobce zakázkovýchhydraulické válcea pohonných jednotek od roku 1998, dnes oznámila formální zprovoznění své nové výrobní linky pro automatizované CNC skiving & Roller Burnishing (SRB) v hodnotě mnoha milionů dolarů.
Toto pokročilé zařízení pro těžké obrábění instalované v primárním hydraulickém výrobním závodě HCIC je navrženo speciálně pro dokončování hlubokých děr bezešvých ocelových válců. Zařízení může zpracovávat vnitřní průměry trubek od Ø50 mm do Ø400 mm (1,97" až 15,75") a jednoprůchodové pracovní délky až 12 metrů (39,4 stop), což výrazně rozšiřuje výrobní šířku pásma HCIC pro důlní, jeřábové, námořní, teleskopické válce s dlouhým zdvihem a těžké průmyslové válce.
| Proces obrábění | Kombinované jednoprůchodové CNC frézování a leštění válečkem |
|---|---|
| Rozsah vnitřního průměru (vrtání) trubky | Ø50 mm až Ø400 mm (1,97" až 15,75") |
| Maximální délka jednoprůchodového zdvihu | Až 12 000 mm (12,0 metrů / 39,4 stop) |
| Dosažená drsnost povrchu (Ra) | Ra 0,08 až 0,20 μm (3,2 až 8,0 mikropalců) |
| Standardní tolerance vrtání | Rozměrová třída vysoce přesného vrtání ISO H8 / H9 |
| Schopnost materiálu trubky | St52-3, E355, 27SiMn, 4140, Q355JR legované oceli |
| Integrace kontroly kvality | Inline ultrazvukový měřič tloušťky a vícebodový vzduchový měřič |
po celá desetiletí,hydraulický válecvýroba se spoléhala na vícekrokové hrubé vyvrtávání následované vícenásobným honováním brusným kamenem. Tradiční honování je sice funkční, ale pomalé, vytváří velké množství spotřebního odpadu a může zanechávat mikroskopické příčné mikrodrážky, které urychlují opotřebení elastomerového těsnění.
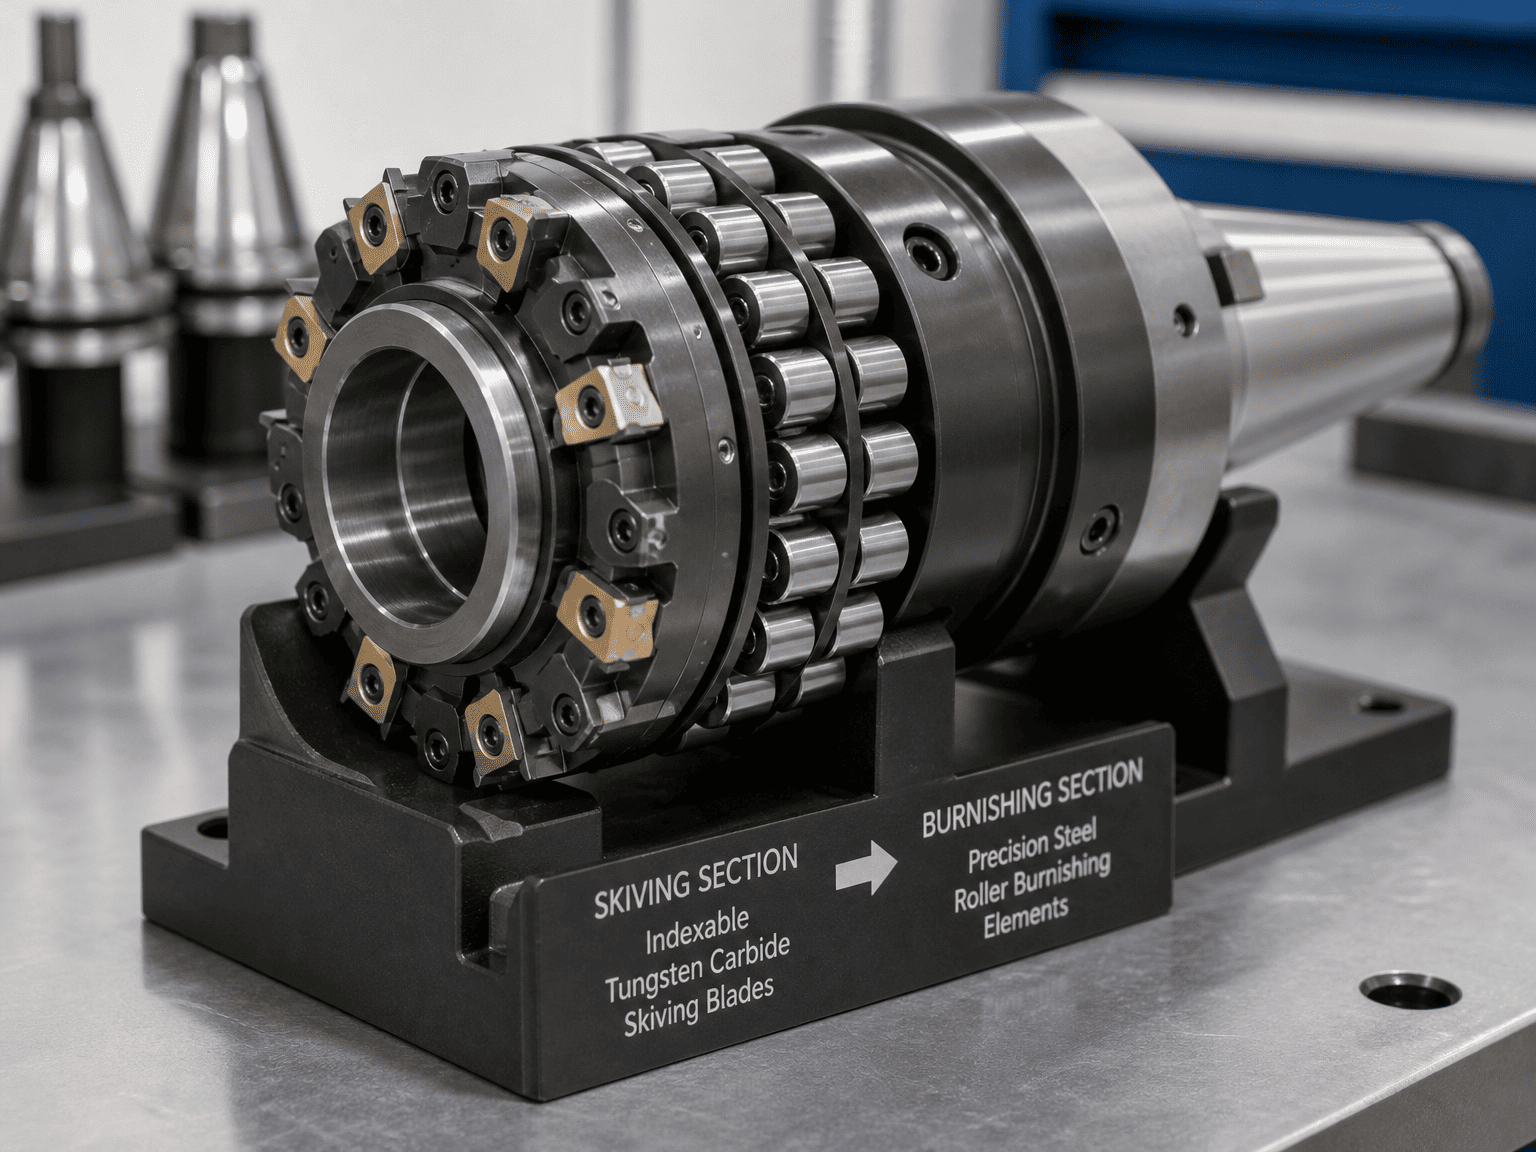
Automatizovaná CNC linka leštících válců CNC skiving roller nahrazuje tyto sekvenční operace jediným vysoce účinným kontinuálním průchodem:
Během operace odstraňují vysoce přesné tvrdokovové řezné destičky házení a zúžení surové trubky. Bezprostředně za řeznou hlavou vyvíjejí válečky z kalené oceli intenzivní radiální tlak na stěnu otvoru. Tato mechanická plastická deformace zplošťuje mikroskopické kovové vrcholy do prohlubní a vytváří ultra hladký, zrcadlový povrch ($Ra \le 0,15\text{ }\mu\text{m}$), který dramaticky snižuje tření těsnění a zabraňuje mikrooděru.
Na rozdíl od procesů řezání nebo broušení, které zavádějí zbytkové tahové povrchové napětí, leštění válečkem vyvolává hluboké tlakové zbytkové napětí ve vnitřní stěně trubky. Toto zpevňování za studena zvyšuje tvrdost povrchu o 15 % až 30 %, což výrazně zvyšuje odolnost proti vysokotlakému únavovému praskání a vnitřní dilataci hlavně při velkém cyklickém zatížení.
Tradiční vrtání hlubokých děr a honování 8metrového těžkého rypadla nebo vícestupňového teleskopického sudu často vyžadovalo 4 až 6 hodin cyklu stroje. Automatizovaná CNC linka SRB dokončí stejnou trubku za méně než 25 minut, čímž se zkrátí celkové dodací lhůty sériové výroby válců z typického průmyslového standardu 6 až 8 týdnů na pouhé 3 až 4 týdny.
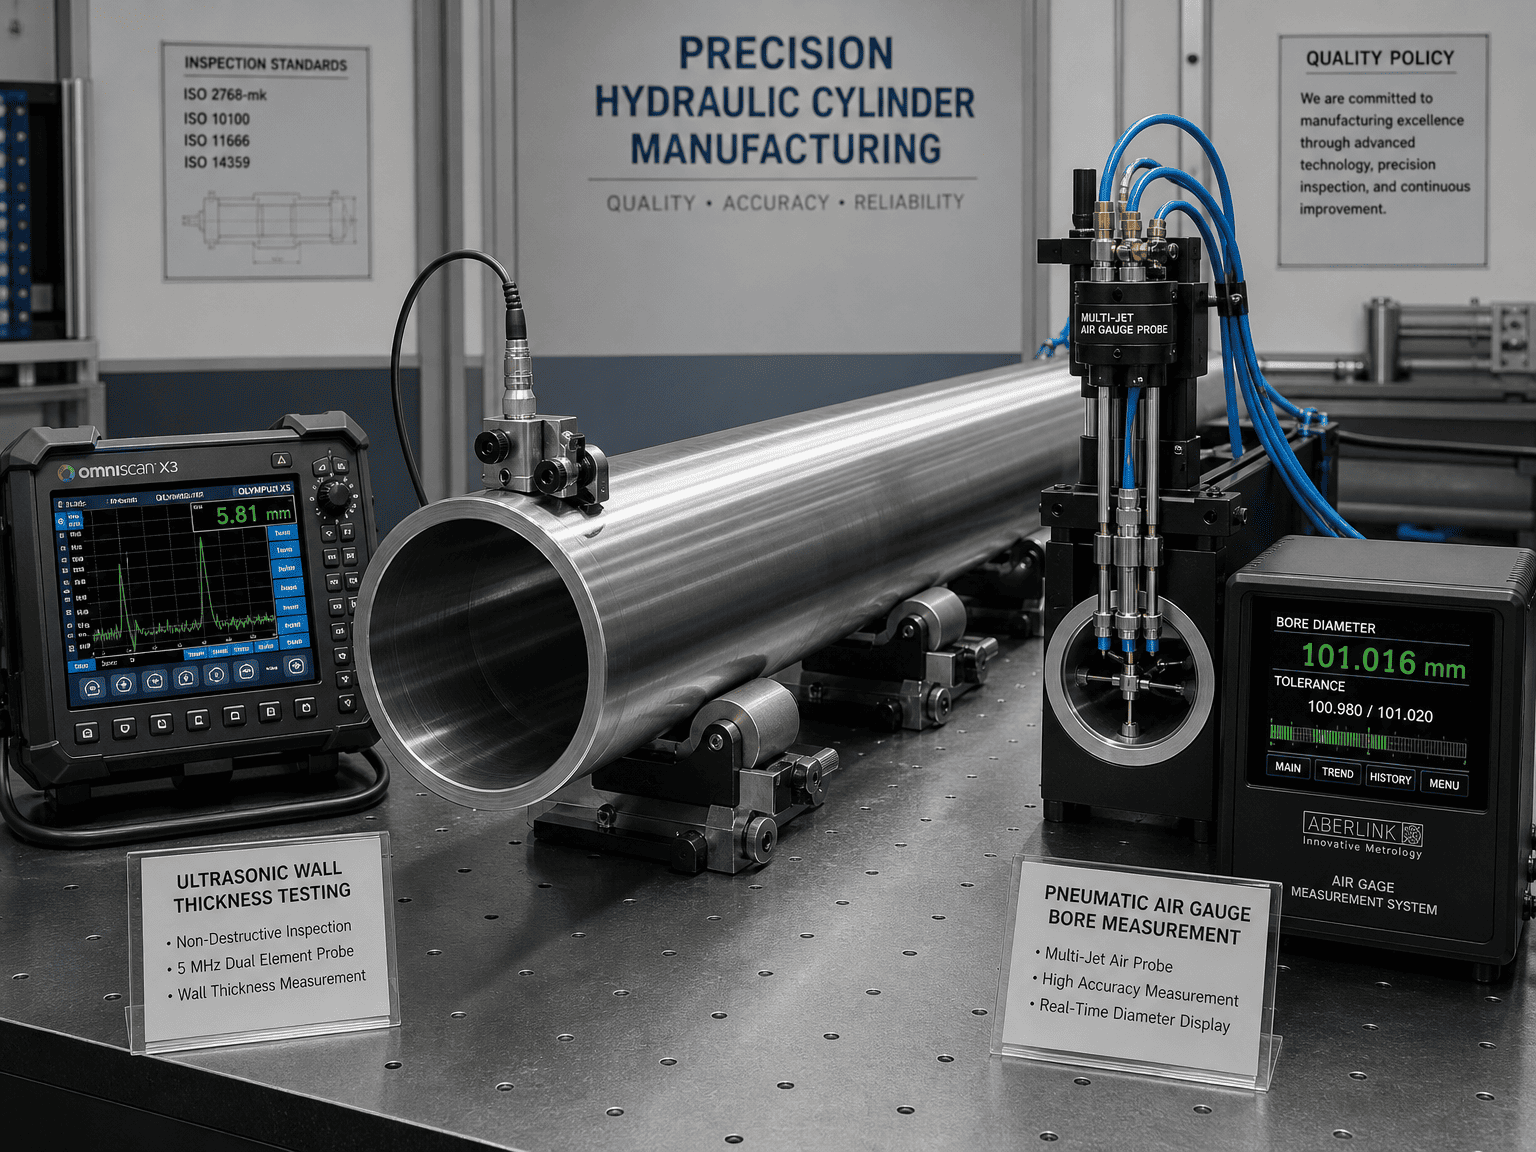
Aby byla zaručena dodávka bez chyb na globálních exportních trzích, je nová výrobní linka plně integrována do rámce řízení kvality ISO 9001 HCIC:
„Investice do prvotřídní výrobní infrastruktury jsou základem závazku HCIC vůči našim globálním partnerům,“ uvedl David Song, ředitel mezinárodního inženýrství HCIC. „Uvedením naší automatizované řady válců na leštění válců HCIC s CNC skivingem poskytujeme severoamerickým a evropským výrobcům zařízení OEM přesnost úrovně 1, prodlouženou životnost těsnění a špičkové rychlosti dodávání pro hydraulické pohony s velkým průměrem a dlouhým zdvihem.
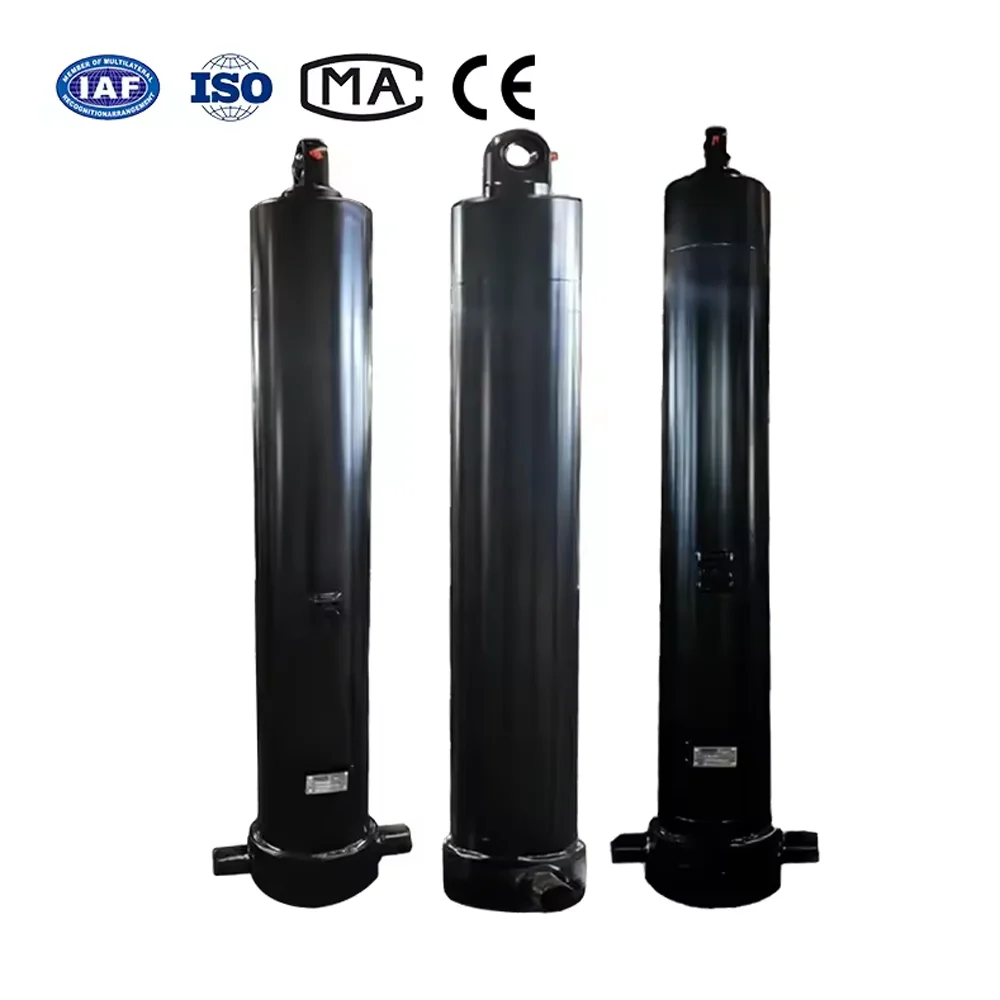
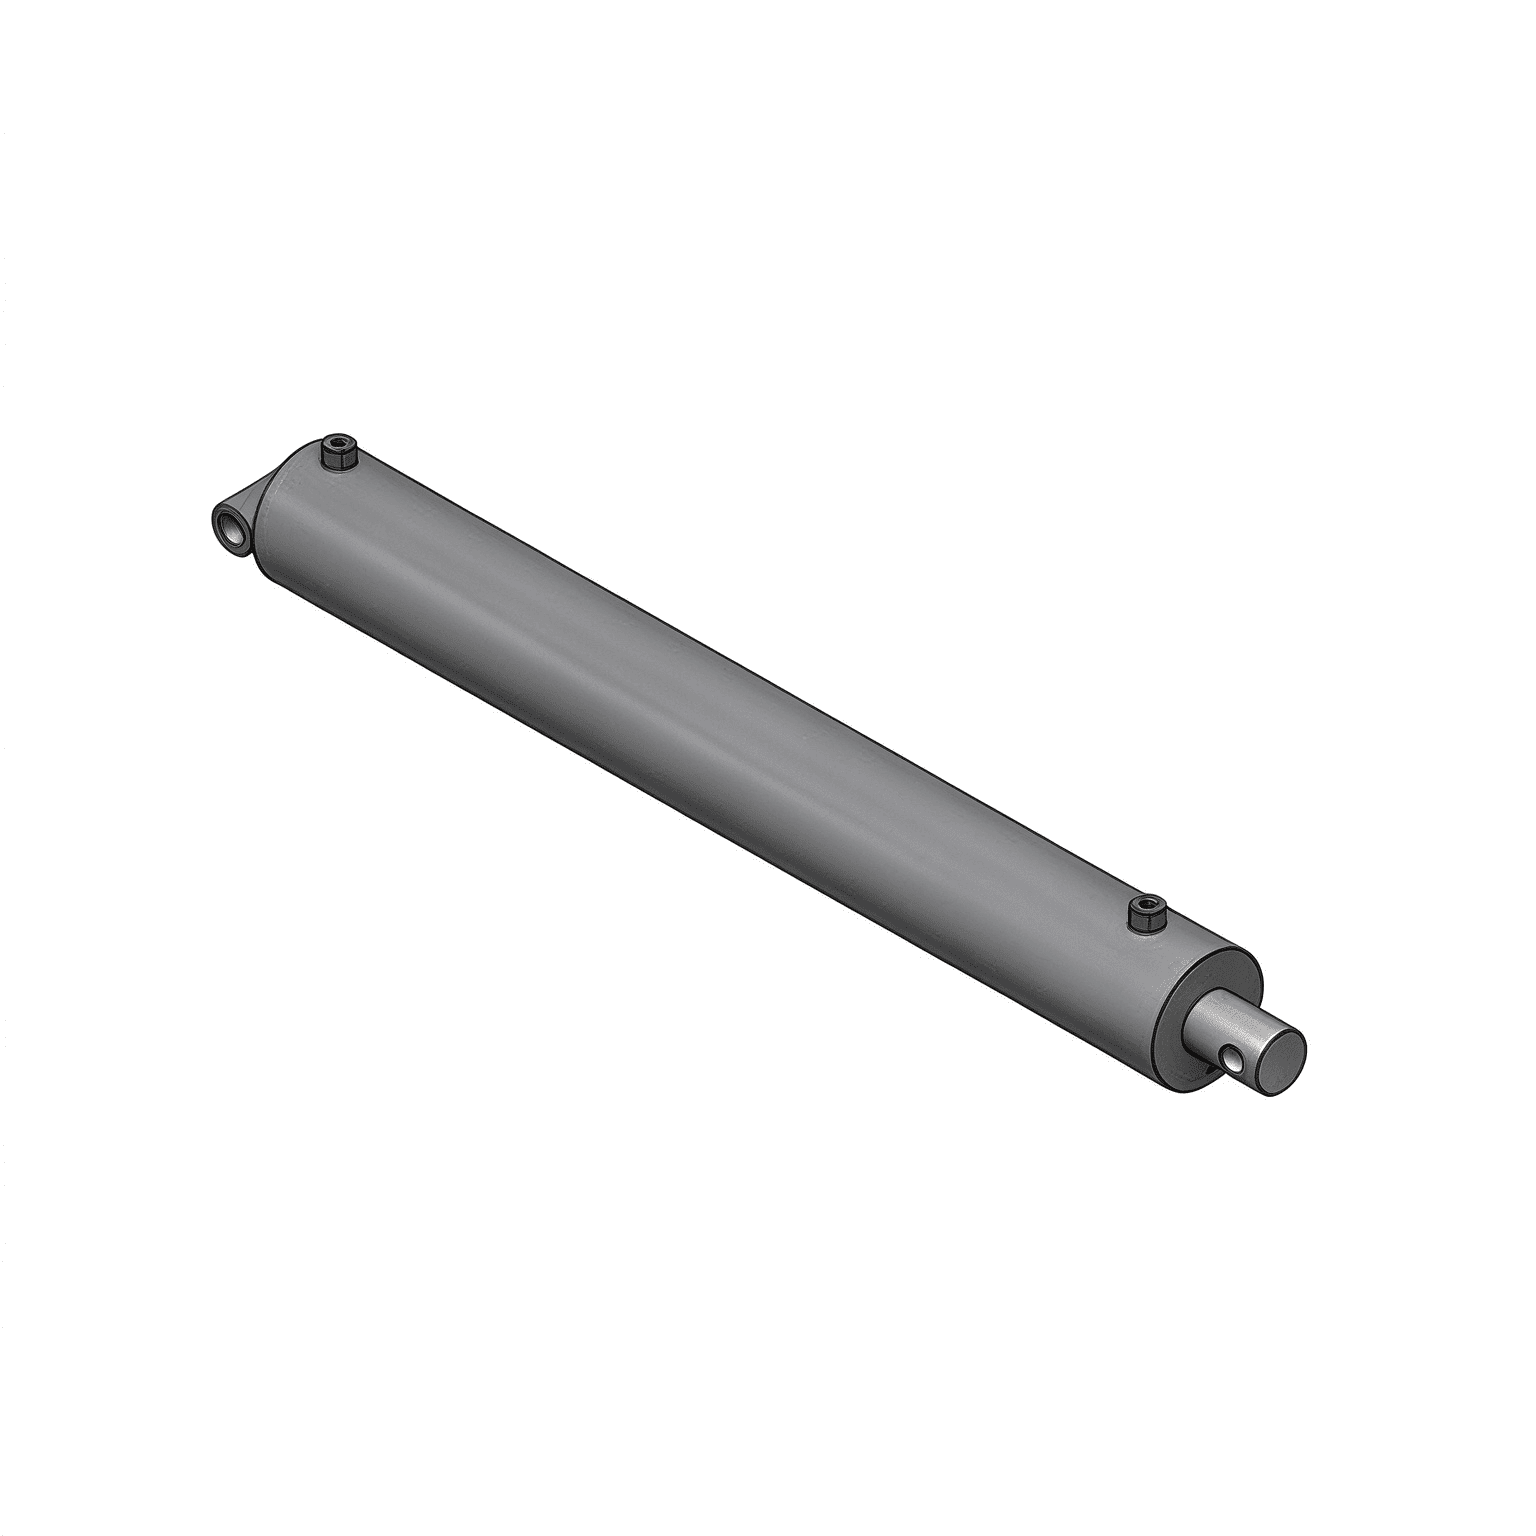
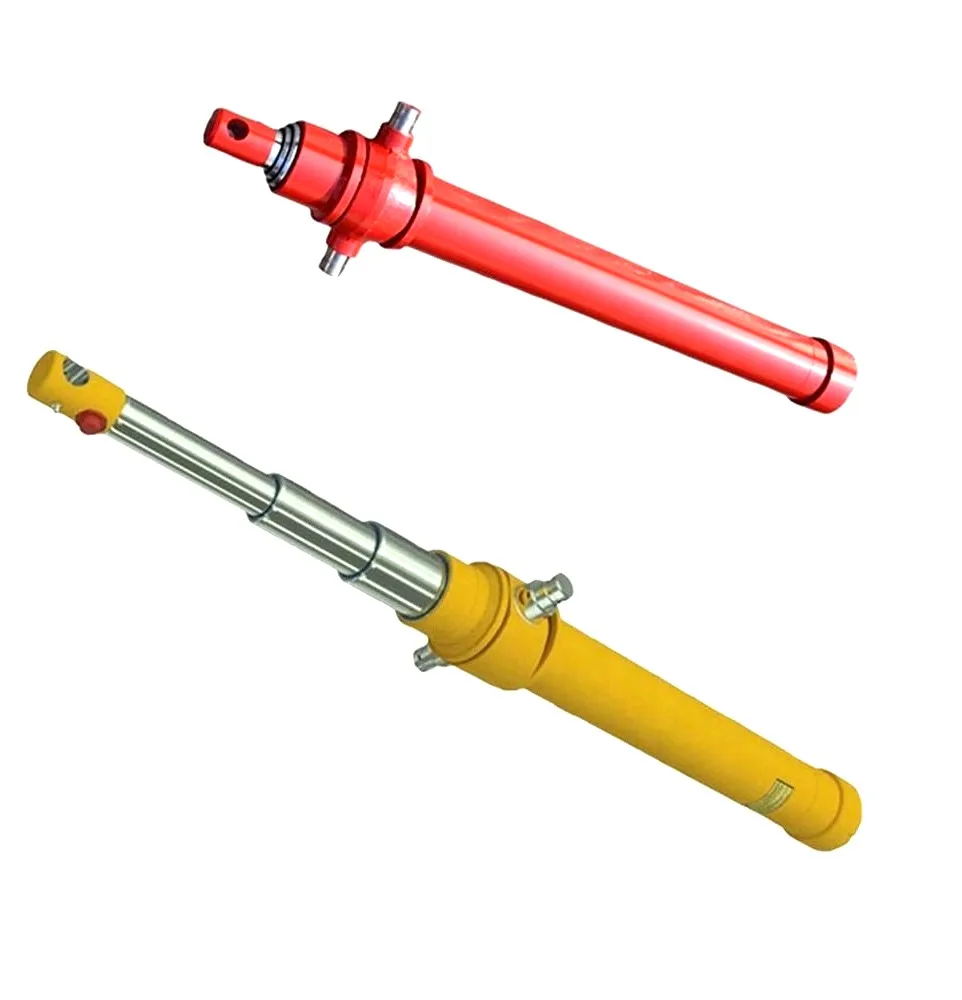
Zařízení je nyní plně funkční a vyrábí vysokotonážní teleskopické válce pro sklápěcí návěsy, válce pro pěchování odpadu, válce výložníku pro mobilní jeřáby a vlastní válce se spojovacími tyčemi/svařované válce pro těžké průmyslové aplikace.
Specifikace a tolerance uvedené v tomto oznámení odrážejí ověřené parametry akceptačních testů ve výrobním závodě HCIC Jinan. Technické výkresy, certifikáty o zkoušce materiálu (MTR) a dokumentace o shodě ISO 9001 jsou dodávány s každou výrobní zásilkou.
Chcete-li projednat výrobu válců s velkým průměrem, vlastní specifikace OEM nebo požádat o technické modely 3D STEP: