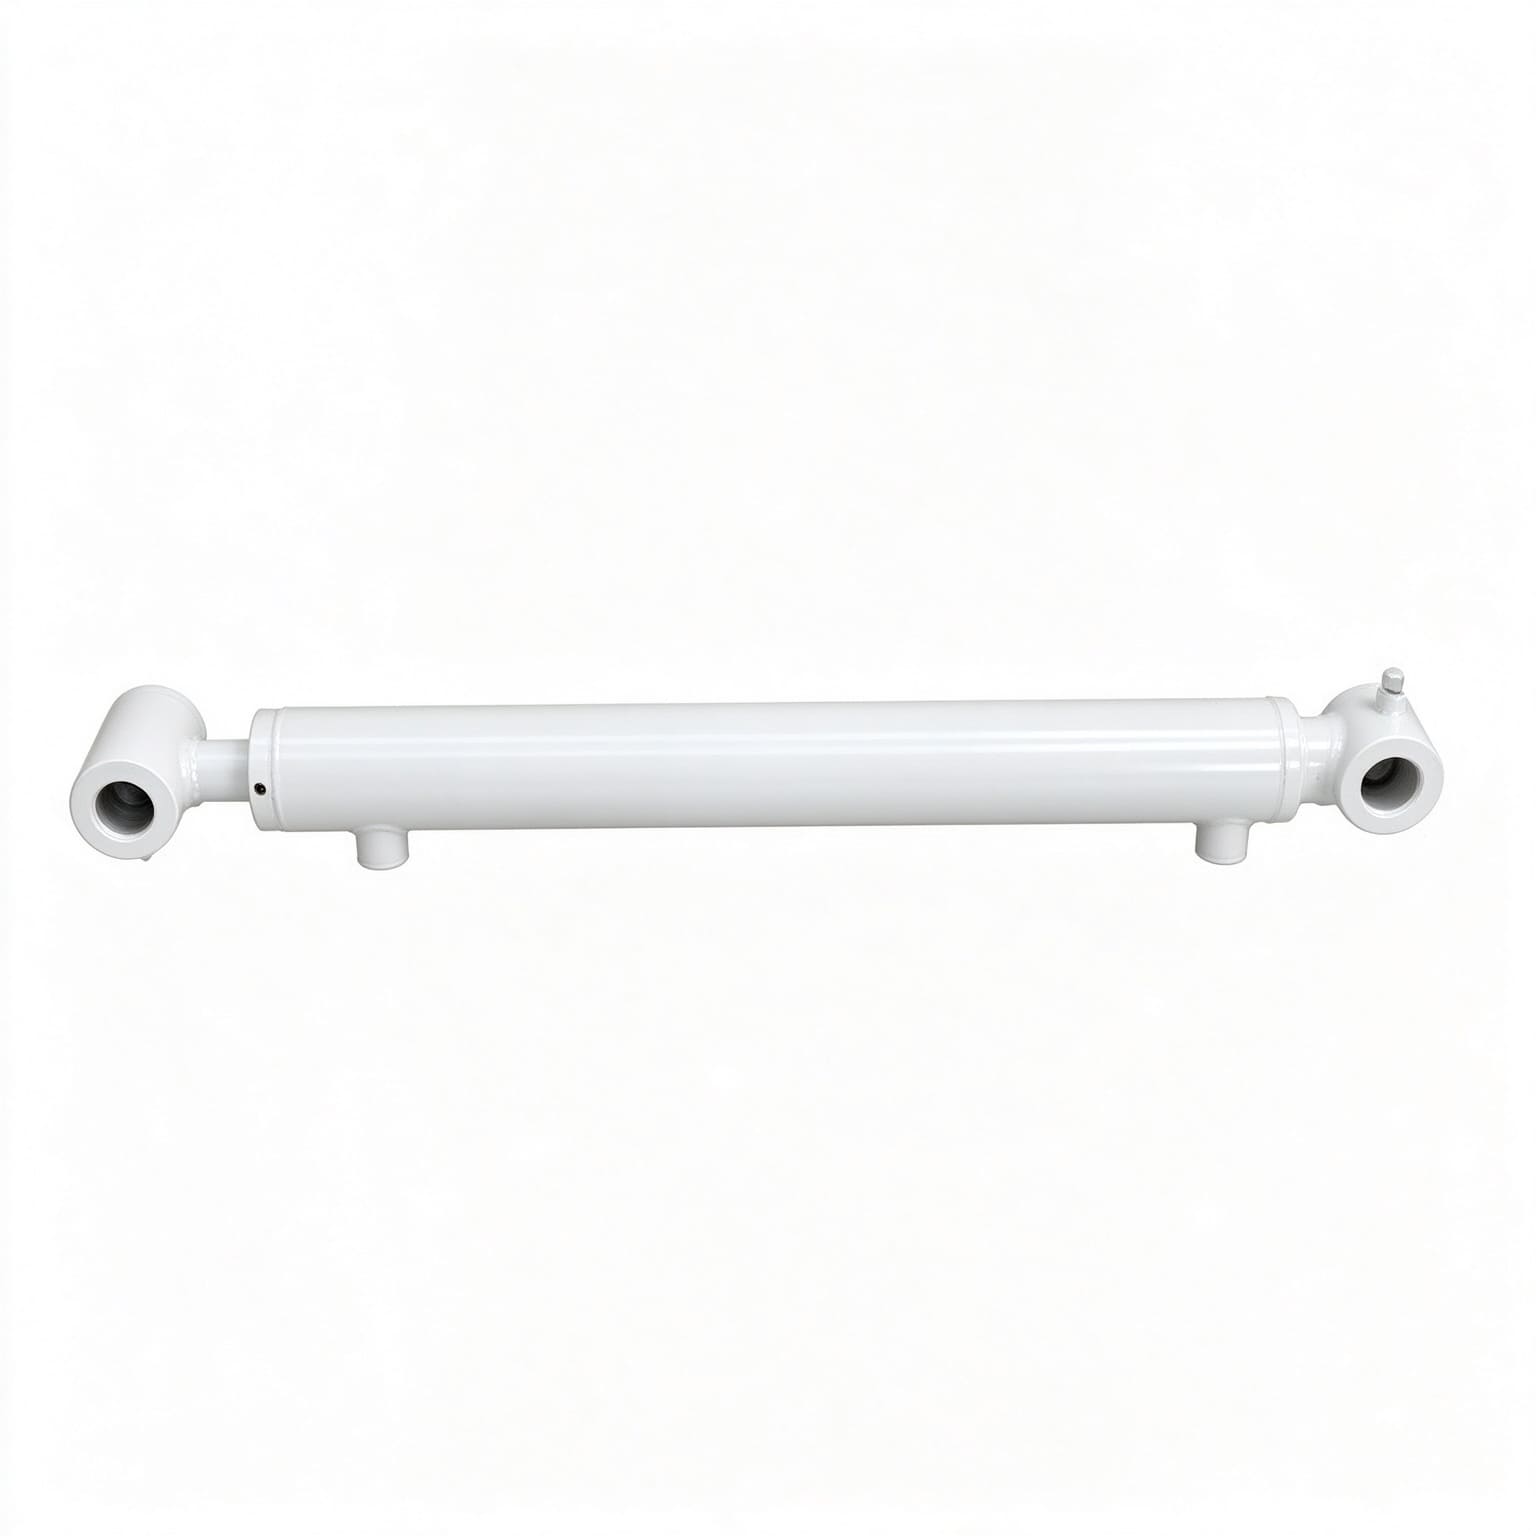
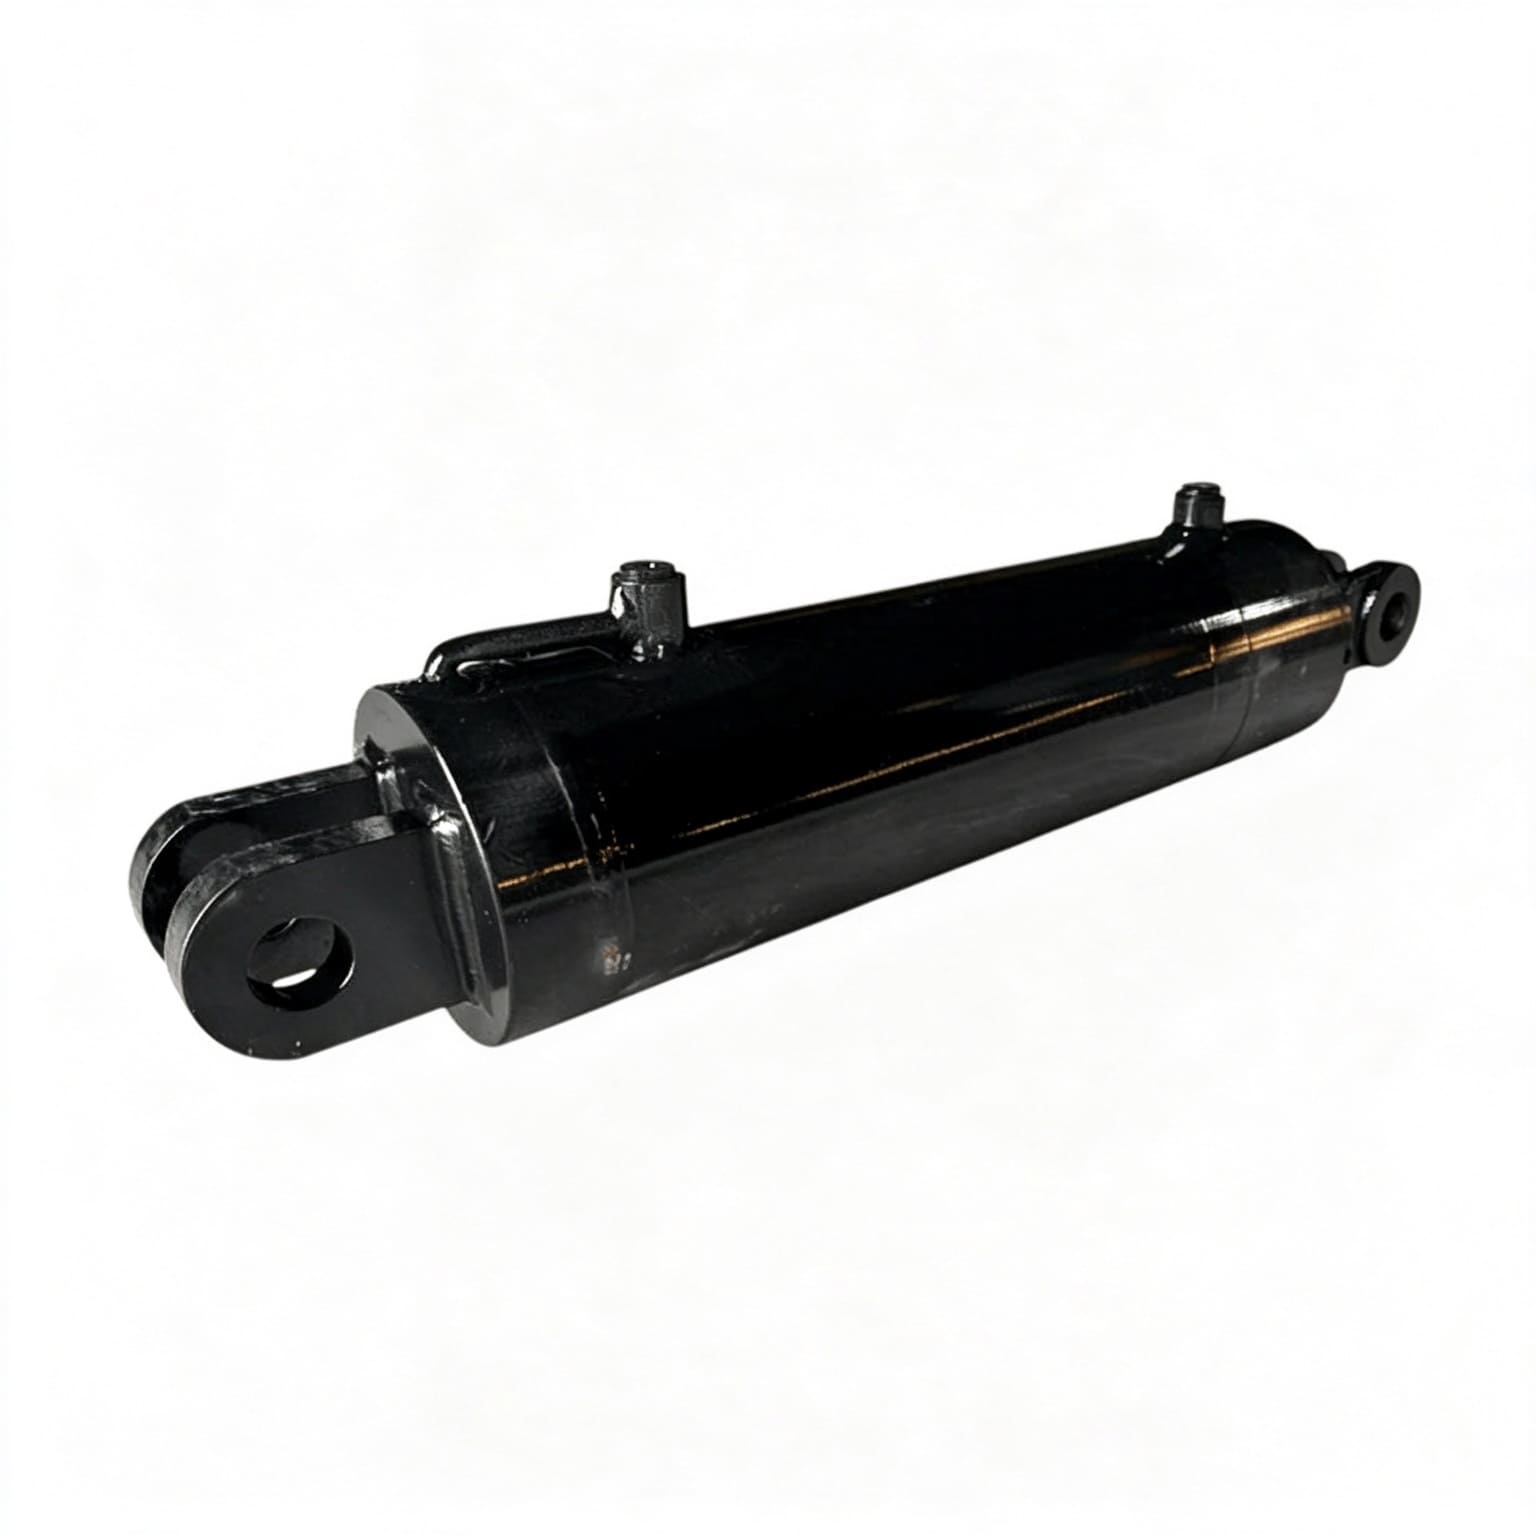
U těžkých hydraulických válců poskytuje galvanické pokovování tvrdým chromem primární bariéru proti abrazivnímu opotřebení a oxidaci prostředí. Měření tloušťky vrstvy bez zničení hotových zemnících tyčí je životně důležitým krokem kontroly prvního článku.
| Položka | Podrobnosti |
|---|---|
| Kvadrantové pozice | Horní kvadrant: 0°Vpravo: 90°Spodní kvadrant: 180°Vlevo: 270° (měřeno na masivní ocelové tyči) |
| Podélné měřicí stanice | 3 stanice: přední (100 mm), střed, zadní (100 mm) |
| Radiální čtení | 4 radiální odečty na stanici, celkem 12 Point Data Matrix |
| Cílová tloušťka | Standardní průmyslová ≥ 25 μmSevere-Duty ≥ 40–50 μm |
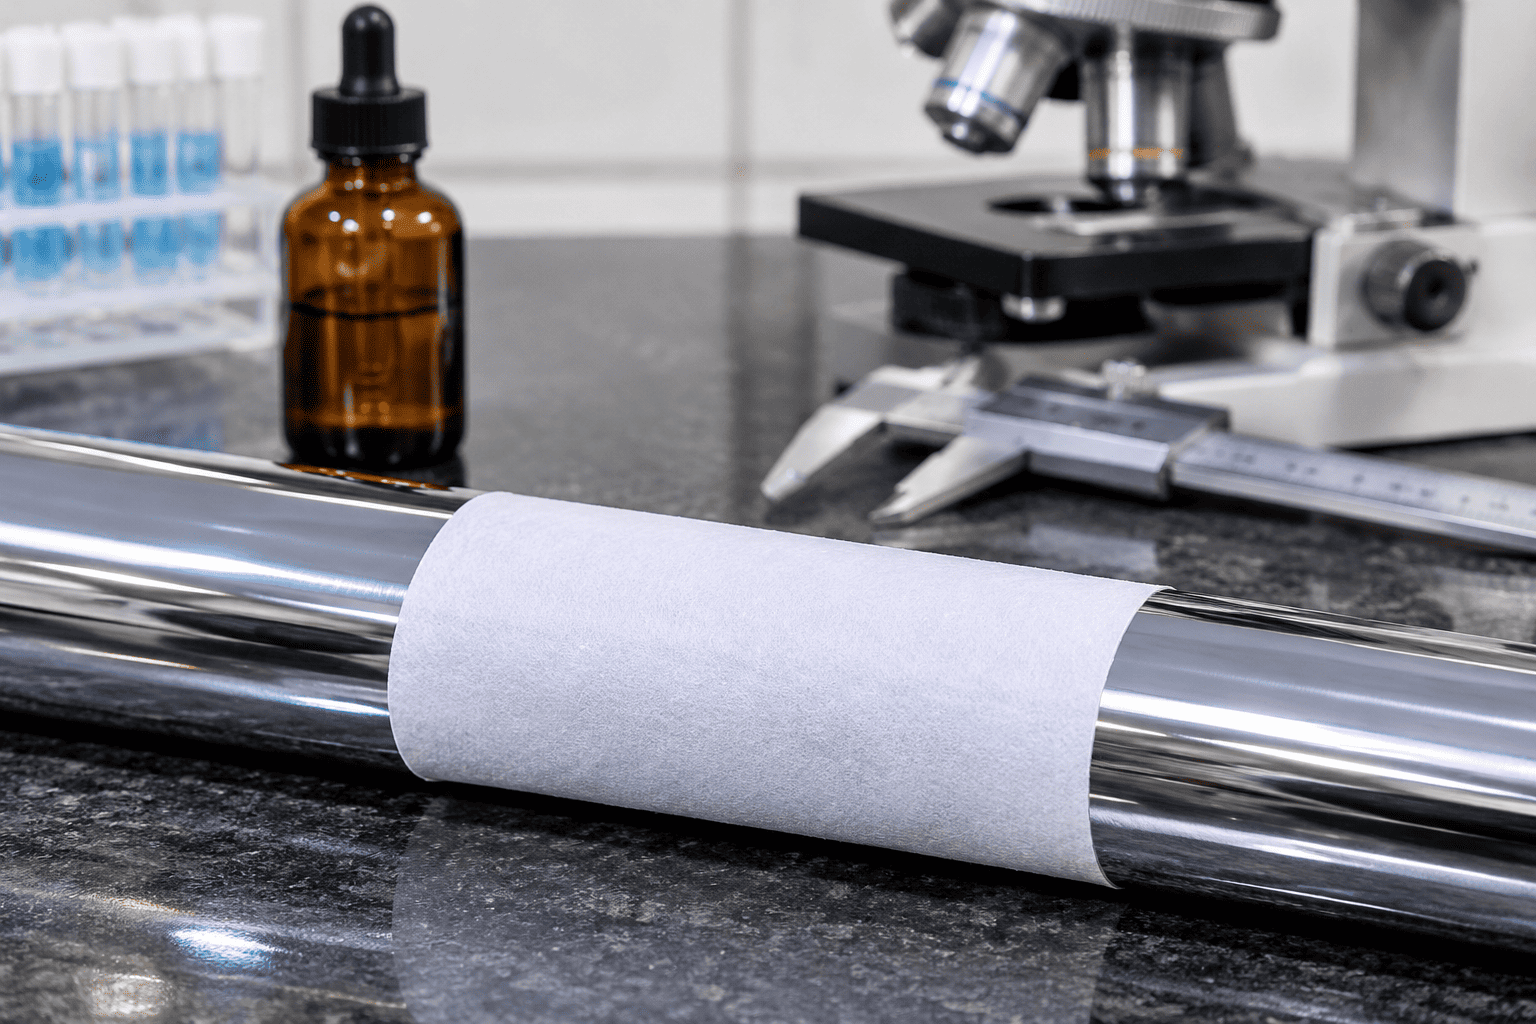
Přísné prosazování standardů kvality pístní tyče z tvrdého chromu pro hydraulické válce během ověřování tloušťky zabraňuje předčasnému prohlubování tyče a vytlačování olejového těsnění při těžkých vícesměnných provozech.
Funkční odolnost proti poškrábání tyče hydraulického válce závisí na krystalografické tvrdosti nanesené chromové mřížky:
Na rozdíl od dekorativního lesklého chromu průmyslové galvanické pokovování tvrdého chromu přirozeně vytváří vnitřní mikrotrhliny odlehčující pnutí během elektrolytického nanášení. Sítě řízených mikrotrhlin jsou kritické: zachovávají mikroskopické mazací olejové filmy, které snižují tření těsnění, aniž by dovolily korozivní vlhkosti proniknout k surové základní oceli.
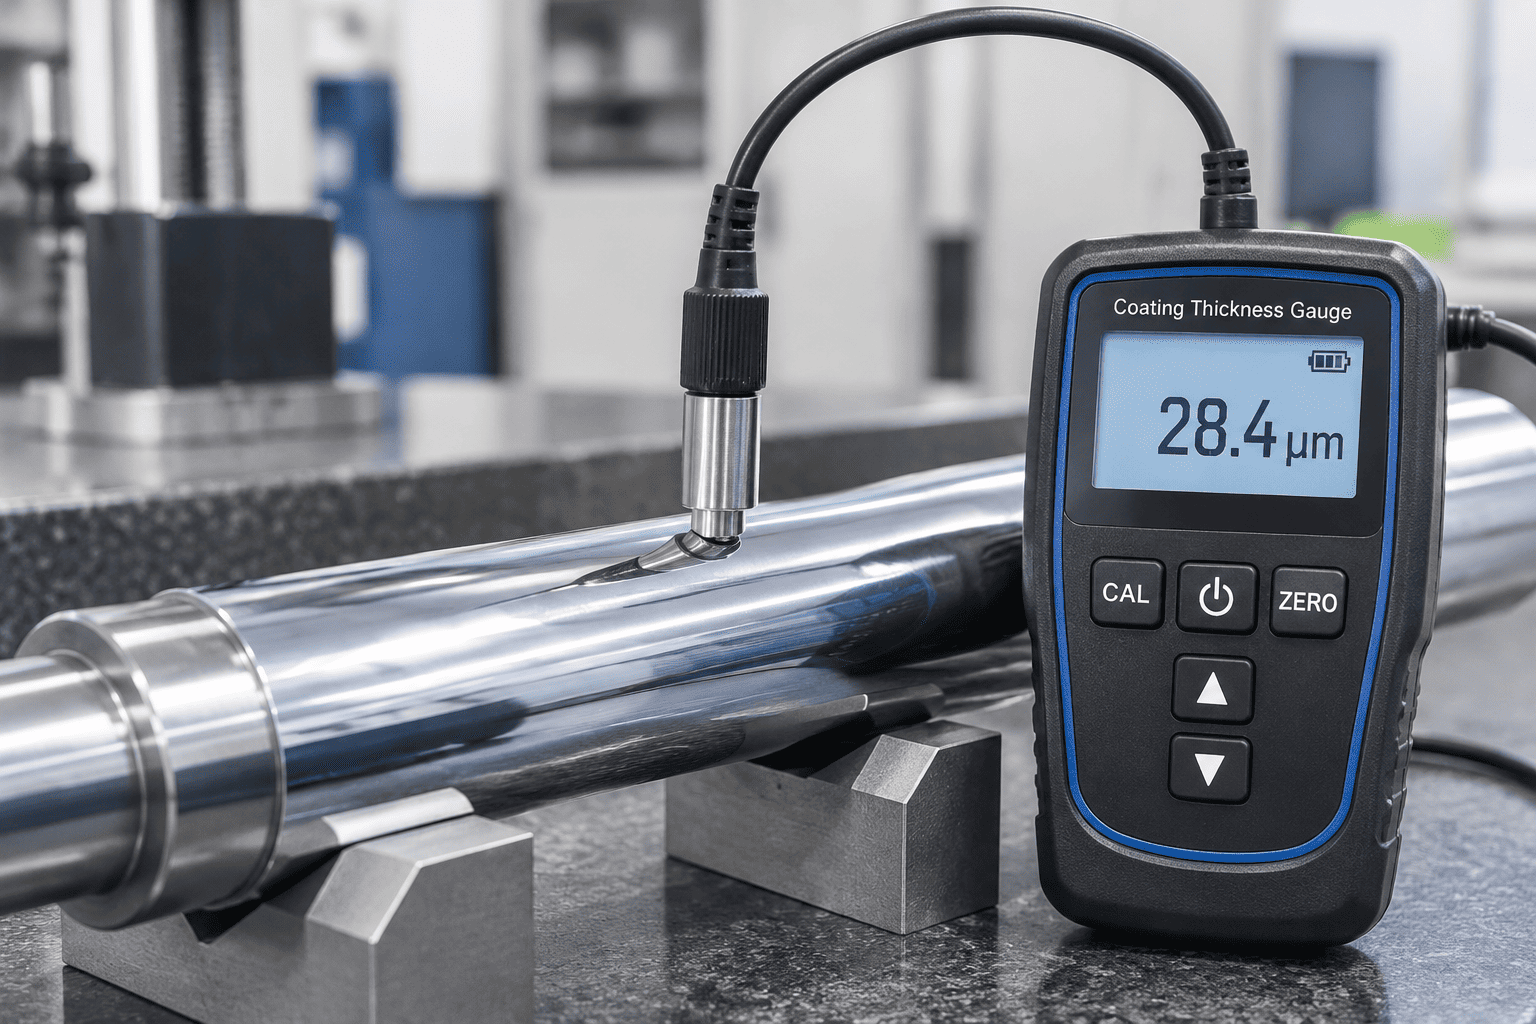
1. Formulace činidla: Připravte roztok 10 g/l ferrikyanidu draselného (K3[Fe(CN)₆]) a 20 g/l chloridu sodného (NaCl) rozpuštěného v destilované vodě.
2. Aplikace: Naneste savý filtrační papír nasycený činidlem přímo na vyčištěný, odmaštěný povrch chromové tyčinky po dobu 10 minut.
3. Reakční chemie: Pokud se pór nebo průchozí trhlina rozšíří až na základnu ze železné oceli, ionty železa se rozpustí a reagují za vzniku charakteristickýchSkvrny pruskou modří (Fe₄[Fe(CN)₆]₃):
4. Hranice přijatelnosti: Podle norem kvality pístnice z tvrdého chromu pro hydraulické válce je povoleno nula modrých skvrn na 100 cm² pro tyče hydraulických válců první třídy.
Při optické metalografické kontrole (zvětšení 200x kyselinou chlorovodíkovou) musí tyče s vysokou životností vykazovat 400 až 600 mikrotrhlin na lineární centimetr. Uzavřená síť neprocházející trhlinami zabraňuje migraci vlhkosti při zachování mezního mazání pro polyuretanová těsnění ve tvaru U.
Zrychlené korozní komory simulují roky drsného vystavení pobřežním látkám, chemickým rozmrazovacím chemikáliím a těžbě kameniva v kontrolovaném laboratorním prostředí:
Dodržování těchto standardů kvality pístnice z tvrdého chromu pro hydraulické válce zajišťuje, že válce s kapalinovým pohonem nasazené v drsném prostředí posypových solí, zemědělských hnojiv a pobřežních loděnic fungují bez korozních důlků, které porušují těsnění.
| Metrologický rozměr | Standardní požadavek na kvalitu | Verifikační standard | Režim selhání Zabráněno |
|---|---|---|---|
| Tloušťka pokovovací vrstvy | ≥25μm (standardní) / ≥40–50μm (Heavy-Duty) | ISO 2178 Magnetická indukce | Předčasné opotřebení a vystavení základní oceli |
| Vickersova mikrotvrdost | 850 až 1 050 HV0,1 (65 až 70 HRC) | ISO 4516 / ASTM E384 | Škrábání a rýhování ze vzdušné drti a písku |
| Hustota mikrotrhlin | 400 až 600 trhlin/cm (Neprůchozí síť) | Metalurgický lept @200× | Hladovění olejového filmu nebo hluboké prosakování vlhkosti |
| Ověření pórovitosti | Zero Blue Spots na 100 cm2 testu filtru | Ferroxylové činidlo (ASTM B571) | Dírková galvanická rez a podpovrchové puchýře |
| Neutrální solný sprej (NSS) | 500 až 1 000 a více hodin (hodnocení 10) | ASTM B117 / ISO 9227 | Důlková koroze na odkrytých zaparkovaných prutech |
| Povrchová úprava (Ra) | Ra=0,10 až 0,20μm (Rmr>50%) | ISO 4287 Stylus Profilometer | Oděr břitu těsnění pístnice a dynamický únik hydraulického oleje |
| Diametrální házení | ≤0,15 mm na 1 000 mm délky tyče | Ukazatel číselníku na V-blocích | Vazba pouzdra ucpávky válce a ovalizace těsnění |
Implementace těchto komplexních standardů kvality pístnice z tvrdého chromu pro hydraulické válce zaručuje, že výrobci hydraulických zařízení dodávají lineární pohony s dlouhou životností, které netěsní, na globální trhy průmyslových a mobilních strojů.
Technickou dokumentaci, certifikáty o zkoušce materiálu (EN 10204 3.1) a vlastní OEM specifikace tyče válců,kontaktujte inženýrství kvality HCIC na "info@jnhcic.com".